
化工真空系统属于涉危工艺设备,很多事故隐患不是泵本身质量问题,而是选型阶段忽略安全配套、介质预判不足。下面整理化工真空泵常见选型坑点、必备配套、防爆安全规范,供采购和工艺人员参考。
1、只看样本参数,不核对介质相容性。比如普通铸铁泵抽氯化氢、酸性蒸汽,短时间腐蚀泄漏; 2、易燃易爆工况选用普通非防爆电机,没有隔爆、接地、阻火装置; 3、抽可凝溶剂蒸汽,不装冷凝器、气液分离器,溶剂在泵腔液化,造成液击、转子抱死; 4、管路直接硬连接,无柔性接头,振动拉扯法兰,长期漏气; 5、真空余量留太小,投料波动直接导致真空不够,生产中断; 6、忽视尾气排放,没有吸收、回收装置,VOC 超标被环保处罚。
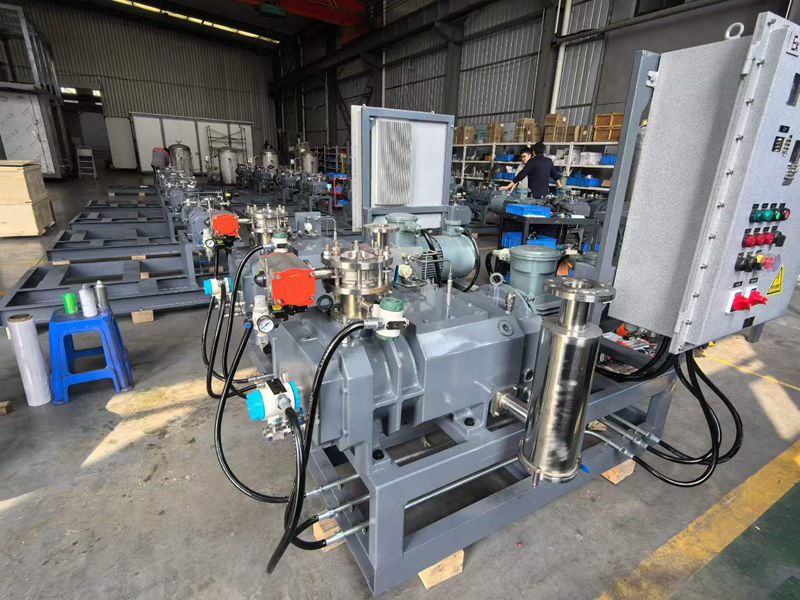
化工真空不能单泵裸装,根据介质选配前端组件:
气液分离器:拦截液体液滴,防止液击损坏干泵;
冷凝回收器:冷却溶剂蒸汽,回收原料,降低泵负荷;
精密进气过滤器:阻挡粉尘、结晶颗粒;
阻火器、单向阀:易燃易爆工况标配,防止回火;
压力、温度传感器、自控联锁:超温、过载自动停机报警;
腐蚀工况配套氮气吹扫接口,停机后置换泵内残留介质。
化工甲类、乙类车间,抽易燃介质,必须满足:
整机防爆,防爆等级匹配车间区域划分;
电机、接线盒、控制元件符合防爆标准;
接地可靠,消除静电积累;
干式泵内部避免高温热点,控制排气温度。
注意:不是所有干式螺杆泵默认防爆,采购时要单独提出防爆要求,厂家单独配置。
介质有腐蚀,不能只换涂层,轴封、垫片、O 圈同样要耐溶剂;很多项目泵体是不锈钢,但密封件选错,短期渗漏。强腐蚀介质可以选用哈氏合金、钛合金材质。
选型阶段同步考虑检修:预留检修口、旁路阀,方便单台泵检修时不停产;多台连续化工产线,建议设置备用泵。
化工真空系统,安全配套和泵本体同等重要。一套合格的化工真空方案,是 “真空泵 + 前置处理 + 安全附件 + 自控联锁” 整套系统,而不是单独买一台泵。
联系人:封经理
手机:17503170114
电话:17503170114
邮件:hbzhijie@163.com
地址:河北省沧州市泊头市工业开发区


